EGR 쿨러(EGR Cooler)와 오일 쿨러(Oil Cooler)는 다양한 냉각 시스템 및 열관리 시스템에 사용되는 주요 열교환 부품입니다. 이러한 부품은 높은 기밀성, 내구성 및 내열성을 요구합니다. 따라서 많은 제조업체가 금속 부품을 접합하기 위해 진공 브레이징(Vacuum Brazing) 기술을 적용하고 있습니다.
진공 브레이징은 다양한 산업 분야에 적용할 수 있습니다. 대표적인 사례로는 EGR 쿨러의 니켈계 브레이징, 오일 쿨러의 구리 브레이징, 스테인리스강 및 기타 적합한 금속 소재의 니켈계 또는 구리계 브레이징이 있습니다.
그러나 적용 분야에 따라 요구되는 기술 조건은 다릅니다. 따라서 진공 브레이징로를 선택할 때는 모재, 브레이징 필러 금속, 처리 온도 및 실제 생산 능력을 종합적으로 검토해야 합니다.
1. 진공 브레이징의 주요 적용 분야
1.1 EGR 쿨러의 니켈계 브레이징
EGR 쿨러는 엔진의 배기가스 재순환 가스를 냉각하는 열교환기입니다. 고온 환경에서 작동하므로 접합부에 적절한 기계적 강도와 기밀성이 요구됩니다.
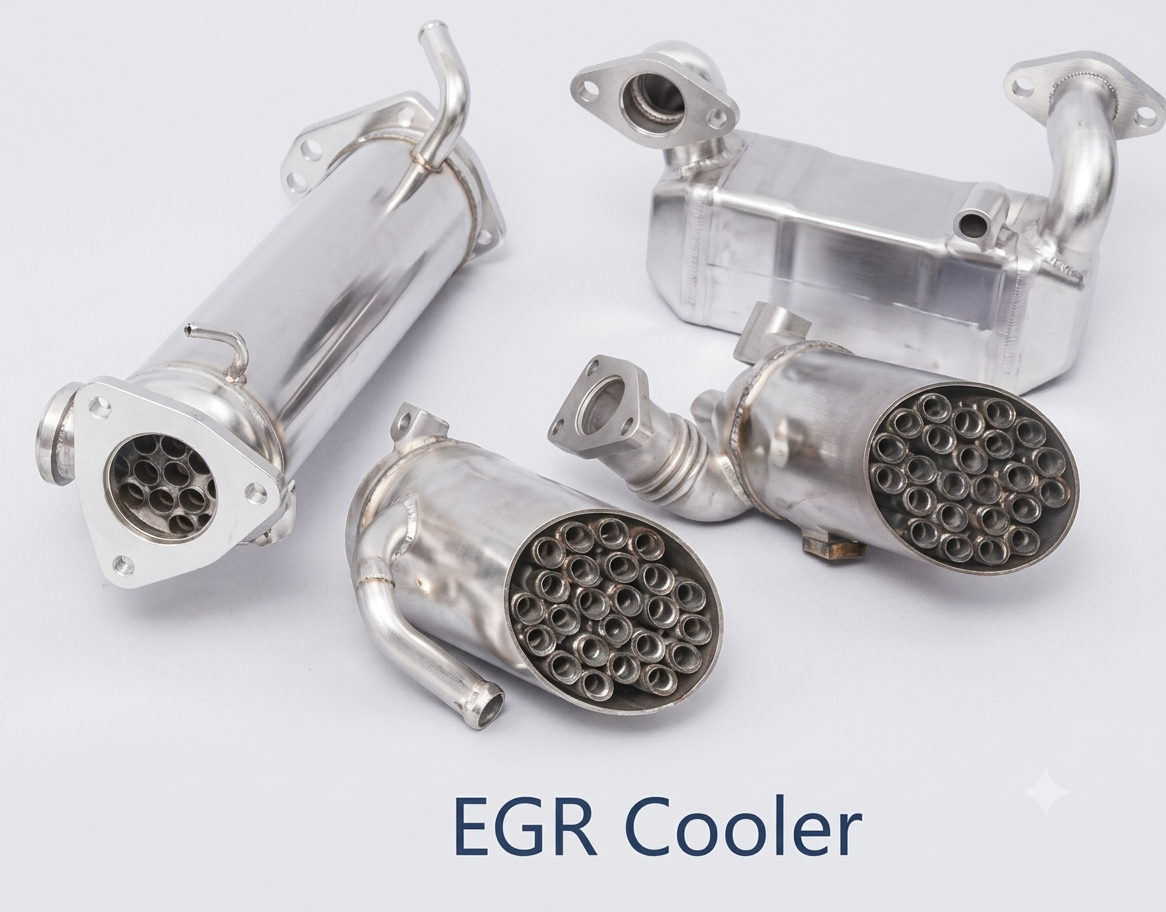
**니켈계 브레이징(Nickel-Based Brazing)**은 모재와 공정 조건이 적합한 경우 적용할 수 있는 접합 방식입니다.
이러한 용도에서는 브레이징 온도와 유지 시간을 정밀하게 제어해야 합니다. 또한 안정적인 가공 조건을 확보하기 위해 진공도와 온도 균일성도 함께 평가해야 합니다.
1.2 오일 쿨러의 구리 브레이징
오일 쿨러는 엔진 및 산업용 시스템에서 오일 온도를 조절하는 역할을 합니다. 따라서 접합부의 품질은 제품의 기밀성과 신뢰성에 직접적인 영향을 미칩니다.
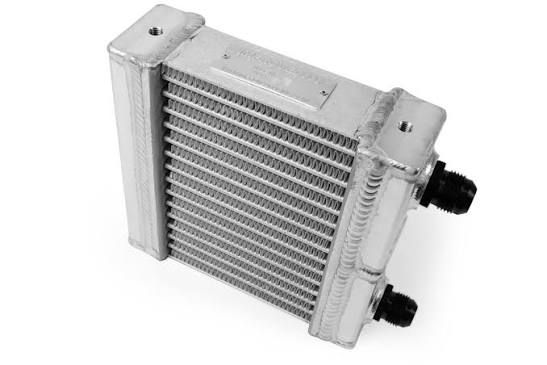
모재와 기술 요구사항이 적합한 경우 **구리 브레이징(Copper Brazing)**을 적용할 수 있습니다. 다만 생산 공정을 결정하기 전에 모재와 브레이징 필러 금속의 적합성을 확인해야 합니다.
또한 브레이징 온도를 적절하게 제어하는 것도 중요합니다. 이를 통해 열변형을 줄이고 접합 품질의 일관성을 유지할 수 있습니다.
1.3 스테인리스강 및 기타 소재의 니켈계·구리계 브레이징
EGR 쿨러와 오일 쿨러 외에도 진공 브레이징은 스테인리스강 및 기타 금속 부품의 접합에 활용됩니다.
적용 분야에 따라 니켈계 또는 구리계 브레이징 필러 금속을 선택할 수 있습니다. 그러나 모재의 조성과 제품의 실제 사용 조건을 고려해야 합니다.
아울러 내식성, 접합부 강도 및 사용 온도도 평가해야 합니다. 이러한 요소를 종합적으로 검토하면 적합한 필러 금속과 브레이징 조건을 결정할 수 있습니다.
2. 진공 브레이징을 사용하는 이유
금속을 가열하면 공기 중의 산소와 반응하여 표면이 산화될 수 있습니다. 이러한 산화는 필러 금속의 젖음성과 접합 품질에 영향을 줄 수 있습니다.
**진공 브레이징(Vacuum Brazing)**은 진공 환경에서 접합을 진행하는 기술입니다. 따라서 산소와의 접촉을 줄이고 가공 조건을 보다 효과적으로 관리할 수 있습니다.
주요 장점은 다음과 같습니다.
- 산화 억제: 가열 과정에서 금속 표면이 산소에 노출되는 것을 줄입니다.
- 다중 접합: 한 번의 공정 사이클에서 여러 접합부를 브레이징할 수 있습니다.
- 온도 제어: 기술 요구사항에 맞춰 가열 프로그램을 설정할 수 있습니다.
- 복잡한 부품 가공: 여러 접합부와 복잡한 형상을 가진 부품의 가공에 적합합니다.
- 양산 대응: 적절한 로 구성을 선택하면 생산 효율을 높일 수 있습니다.
다만 최종 접합 품질은 모재, 필러 금속 및 실제 운전 조건에도 영향을 받습니다. 따라서 설비 투자 전에 전체 공정을 종합적으로 평가해야 합니다.
3. 진공 브레이징 공정은 어떻게 진행될까요?
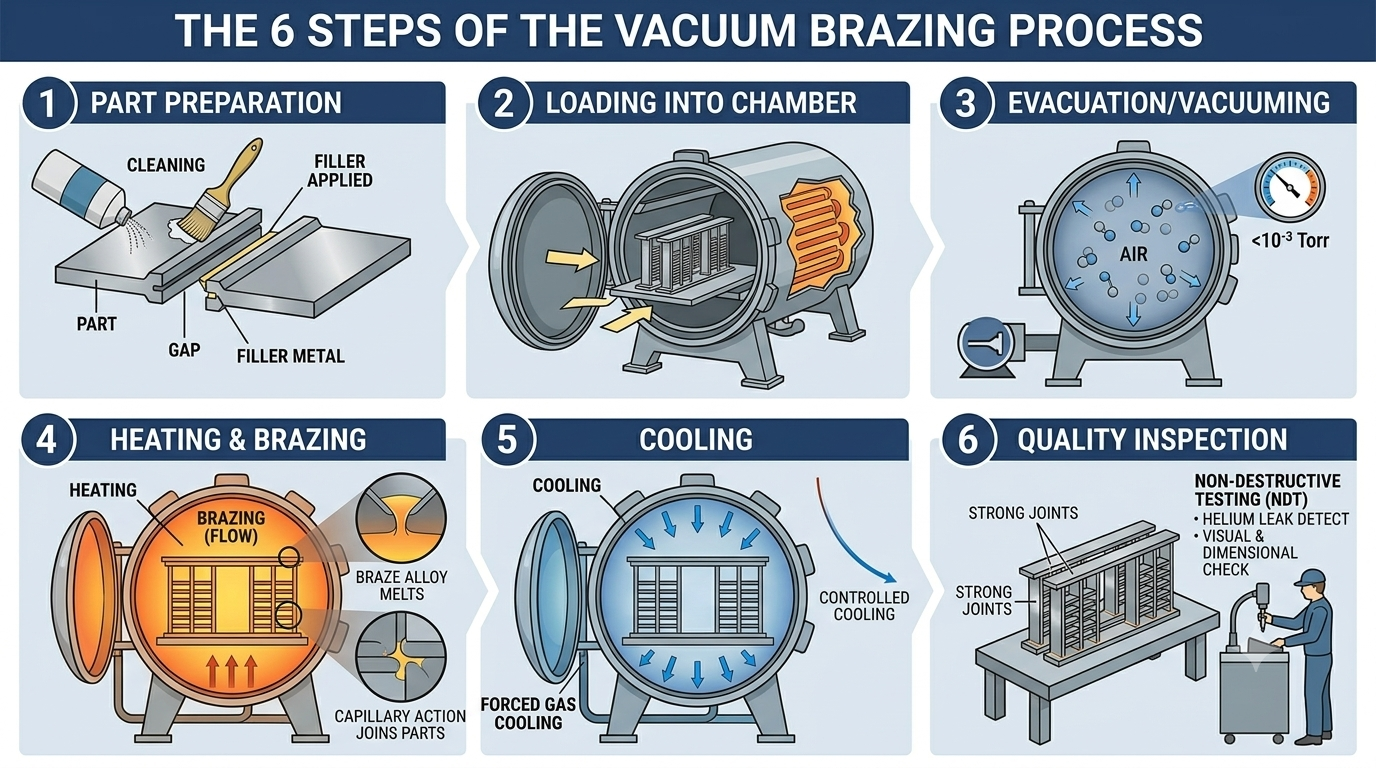
일반적인 진공 브레이징 공정은 다음과 같은 6단계로 구성됩니다.
1단계: 제품 준비
먼저 제품 설계에 따라 금속 부품을 세척하고 조립합니다. 이후 접합할 위치에 브레이징 필러 금속을 배치합니다.
2단계: 로 내부에 제품 장입
다음으로 제품을 로 내부의 가열 영역(Working Zone)에 배치합니다. 장입 방식은 제품 크기와 지그 구성에 맞춰야 합니다.
또한 제품 사이의 간격을 적절하게 확보해야 합니다. 이를 통해 장입된 제품 전체의 가열 균일성을 높일 수 있습니다.
3단계: 진공 배기
로의 챔버를 밀폐한 후 진공 펌프 시스템으로 내부 가스를 배출하여 필요한 압력에 도달하도록 합니다.
다만 목표 진공도는 모재와 필러 금속에 따라 달라질 수 있습니다. 따라서 실제 공정 요구사항에 따라 조건을 설정해야 합니다.
4단계: 가열 및 브레이징
이후 설정된 프로그램에 따라 로를 가열합니다. 적절한 브레이징 온도에 도달하면 필러 금속이 용융되어 부품 사이에 접합부를 형성합니다.
이 단계에서는 온도와 유지 시간을 정밀하게 제어하는 것이 중요합니다. 이를 통해 생산 배치 간 공정 일관성을 높일 수 있습니다.
5단계: 냉각
브레이징이 완료되면 설정된 조건에 따라 제품을 냉각합니다. 냉각 방식은 소재 특성과 제품 설계에 적합해야 합니다.
또한 냉각 시간은 전체 생산 사이클에도 영향을 미칩니다. 따라서 생산 능력을 산정할 때 냉각 시간도 고려해야 합니다.
6단계: 품질 검사
마지막으로 접합 품질을 확인하기 위한 검사를 진행합니다. 검사 항목에는 외관, 치수 변형 및 기밀성 등이 포함될 수 있습니다.
특히 EGR 쿨러와 오일 쿨러는 제품 사양에 따라 **누설 검사(Leak Test)**가 필요합니다. 이를 통해 제품 성능과 신뢰성에 영향을 줄 수 있는 결함을 확인할 수 있습니다.
4. 적합한 진공 브레이징로 선택 방법
진공 브레이징로를 선택할 때 최고 온도나 가열 출력만을 기준으로 판단해서는 안 됩니다. 여러 기술 요소를 종합적으로 평가해야 합니다.
4.1 모재 및 브레이징 필러 금속 확인
먼저 제품의 모재와 사용할 브레이징 필러 금속을 명확하게 확인해야 합니다.
- EGR 쿨러: 니켈계 브레이징 공정의 기술 요구사항을 평가합니다.
- 오일 쿨러: 구리 브레이징의 적용 가능성을 확인합니다.
- 스테인리스강 부품: 소재 조성과 사용 조건에 따라 적합한 필러 금속을 선택합니다.
이후 브레이징 온도와 유지 시간을 결정해야 합니다. 이러한 조건은 소재의 특성에 적합해야 합니다.
4.2 제품 크기 및 생산 능력 검토
로의 가열 영역은 제품과 지그를 충분히 수용할 수 있어야 합니다. 그러나 로의 크기가 클수록 반드시 생산 효율이 높아지는 것은 아닙니다.
따라서 다음 항목을 검토하는 것이 좋습니다.
- 제품의 크기와 중량
- 배치당 처리 수량
- 로 내부의 제품 배치 방식
- 전체 공정 사이클 시간
- 일일 목표 생산량
예를 들어 대량 생산에서는 배치당 처리 수량과 가열 및 냉각 시간의 균형을 고려해야 합니다. 이를 통해 생산 목표에 적합한 로 구성을 선택할 수 있습니다.
4.3 온도 균일성 평가
온도 균일성은 로 내부 위치에 따른 브레이징 조건에 영향을 미칩니다. 따라서 설비 선택 시 중요한 평가 항목입니다.
주요 검토 항목은 다음과 같습니다.
- 작동 온도 범위
- 승온 속도
- 가열 영역 내 온도 균일성
- 유지 시간 제어 능력
- 생산 배치 간 온도 안정성
여러 접합부가 있는 제품의 경우 적절한 온도 제어를 통해 공정 품질을 안정적으로 유지할 수 있습니다.
4.4 진공 시스템 선택
가열 챔버뿐만 아니라 진공 시스템도 공정 요구사항에 맞춰 선택해야 합니다. 주요 평가 항목은 목표 압력, 배기 속도 및 목표 압력까지 도달하는 시간(Pump-down Time)입니다.
또한 전체 공정 사이클 동안 필요한 진공 조건을 유지할 수 있는지 확인해야 합니다. 가열 중 발생하는 가스와 증기의 부하도 함께 고려해야 합니다.
시스템 구성에 따라 다음과 같은 진공 펌프를 사용할 수 있습니다.
- 오일 회전식 진공 펌프(Rotary Vane Pump): 오일 밀봉 방식의 기계식 진공 펌프입니다.
- 부스터 펌프(Booster Pump): 적절한 압력 범위에서 배기 성능을 향상합니다.
- 기타 진공 펌프: 필요한 진공도와 운전 조건에 따라 선택합니다.
따라서 펌프의 모터 출력만으로 선택하기보다는 진공 시스템 전체의 요구사항을 평가해야 합니다.
4.5 냉각 성능 및 자동화 기능 검토
냉각 시간은 전체 생산 사이클에 큰 영향을 미칩니다. 따라서 소재와 제품 요구사항에 적합한 냉각 방식을 검토해야 합니다.
또한 PLC, HMI 및 데이터 기록 기능은 공정 모니터링에 도움이 됩니다. 이러한 기능은 생산 이력 추적성을 높이고 배치별 공정 파라미터를 관리하는 데에도 유용합니다.
5. 적용 분야별 진공 브레이징로 선택 가이드
| 적용 분야 | 주요 검토 항목 |
|---|---|
| EGR 쿨러 – 니켈계 브레이징 | 브레이징 온도, 진공도, 온도 균일성 |
| 오일 쿨러 – 구리 브레이징 | 소재 적합성, 브레이징 사이클, 기밀성 |
| 스테인리스강 – 니켈계 브레이징 | 필러 금속 특성, 가공 조건 |
| 스테인리스강 – 구리 브레이징 | 소재 적합성, 브레이징 온도 |
| 대량 생산 | 배치당 처리 능력, 전체 사이클 시간 |
| 높은 기밀성이 요구되는 부품 | 브레이징 공정 제어, 누설 검사 |
모든 적용 분야에 적합한 단일 로 모델은 존재하지 않습니다. 따라서 실제 제품의 특성과 기술 요구사항을 바탕으로 적절한 설비 구성을 선택해야 합니다.
6. 브레이징 후 누설 검사가 필요한 이유
EGR 쿨러와 오일 쿨러에서 기밀성은 중요한 품질 요구사항입니다. 그러나 외관상 문제가 없는 접합부에도 미세한 누설 경로가 존재할 수 있습니다.
따라서 제품 검사 기준에 따라 누설 검사를 실시해야 합니다. 검사 방법은 요구되는 기밀성 기준과 실제 사용 조건에 적합해야 합니다.
일반적인 생산 공정은 다음과 같습니다.
조립 → 진공 브레이징 → 냉각 → 누설 검사 → 품질 검사 → 제품 마무리
또한 사전에 명확한 합격 기준을 설정하면 일관된 품질 관리에 도움이 됩니다.
7. ULVAC 솔루션: FBC-317C 및 FBC-418C 연속식 진공 브레이징로
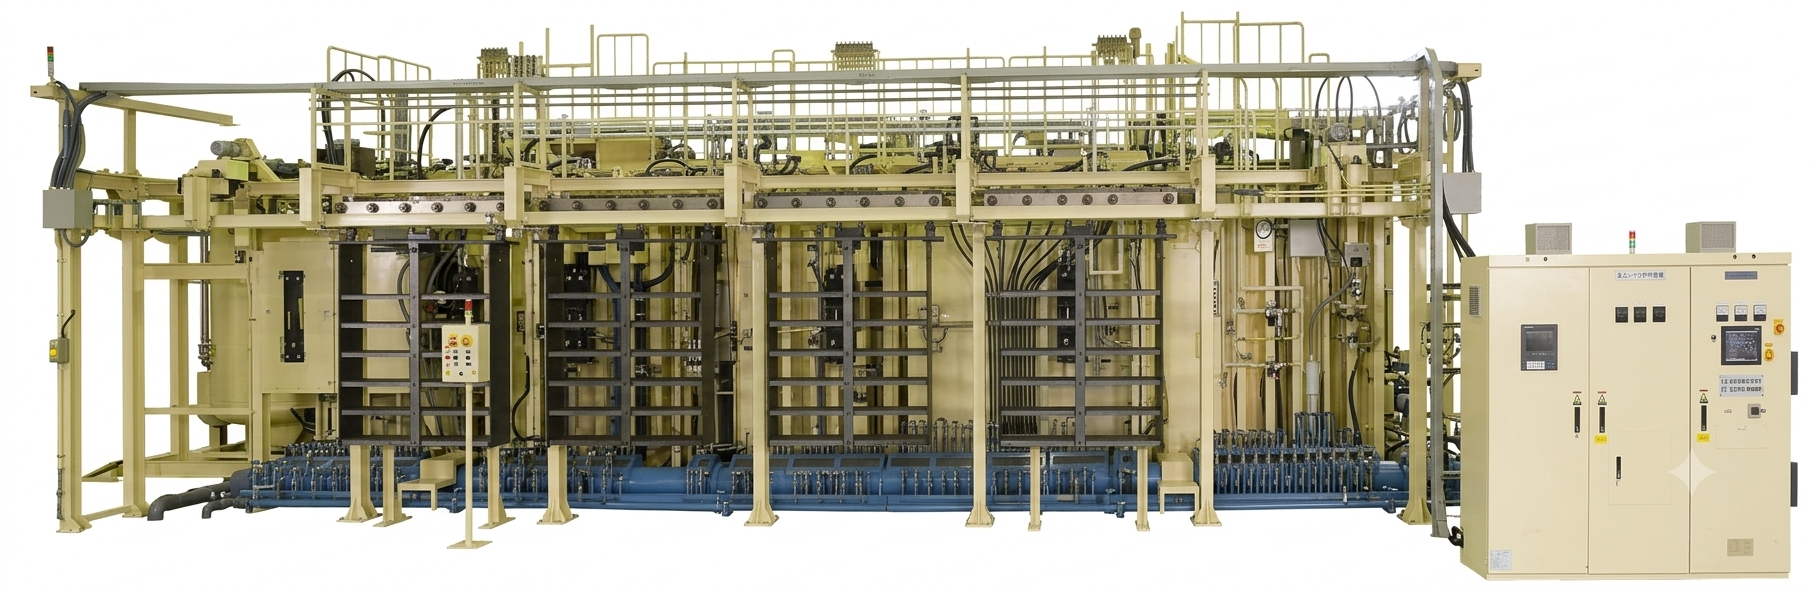
ULVAC FBC-317C 및 FBC-418C는 산업 생산용으로 설계된 연속식 진공 브레이징로입니다. 다중 챔버 구조를 통해 전체 공정 사이클에서 온도와 진공 환경을 관리할 수 있도록 지원합니다.
주요 특징은 다음과 같습니다.
- 최대 장입 중량 450kg: 대규모 산업 생산 요구에 대응합니다.
- 최고 온도 1,200°C: 다양한 진공 브레이징 공정에 적용할 수 있습니다.
- 5존 온도 제어: 메인 브레이징 챔버에서 9점 측정 기준 ±5°C의 온도 균일성을 제공합니다.
- 진공 시스템: 주요 챔버의 도달 압력은 1.0Pa 미만으로, 공정 중 산화를 줄이는 데 도움이 됩니다.
- 다중 챔버 설계: 예열, 브레이징 및 냉각 공정을 통합하여 연속 생산을 지원합니다.
이러한 특징을 바탕으로 ULVAC 로는 EGR 쿨러의 니켈계 브레이징, 오일 쿨러의 구리 브레이징 및 스테인리스강 부품의 브레이징 적용을 검토할 수 있습니다. 다만 실제 적용 가능 여부는 소재 적합성과 개별 공정 요구사항에 따라 확인해야 합니다.
결론
EGR 쿨러, 오일 쿨러 및 스테인리스강 부품에 적합한 진공 브레이징로를 선택하려면 여러 요소를 종합적으로 평가해야 합니다. 특히 모재, 브레이징 필러 금속, 브레이징 온도 및 진공도는 중요한 기술 지표입니다.
아울러 온도 균일성, 배치당 처리 능력 및 누설 검사 요구사항도 고려해야 합니다. 이러한 요소를 종합적으로 검토하면 실제 생산 요구에 적합한 진공 브레이징 시스템을 선택할 수 있습니다.
EGR 쿨러의 니켈계 브레이징, 오일 쿨러의 구리 브레이징 또는 스테인리스강 부품 가공을 위한 진공 브레이징 솔루션을 찾고 계십니까? ULVAC Vietnam에 문의하여 적용 분야와 기술 요구사항을 상담하고 적합한 솔루션을 검토해 보세요.