EGR冷却器(EGR Cooler)和机油冷却器(Oil Cooler)是多种冷却系统和热管理系统中的重要换热部件。这些部件需要满足严格的气密性、耐久性和耐热性要求。因此,许多制造商采用**真空钎焊技术(Vacuum Brazing)**连接金属零部件。
真空钎焊适用于多种工业应用,典型应用包括采用镍基钎料钎焊EGR冷却器、采用铜基钎料钎焊机油冷却器,以及使用镍基或铜基钎料钎焊不锈钢和其他适用金属材料。
然而,不同应用对工艺条件的要求各不相同。因此,企业应根据母材、钎料、加工温度和实际生产能力选择合适的真空钎焊炉。
1. 真空钎焊的常见应用
1.1 EGR冷却器的镍基钎焊
EGR冷却器是一种用于冷却发动机废气再循环气体的换热器,通常需要在较高温度条件下工作。因此,其连接部位必须具备适当的机械强度和气密性。
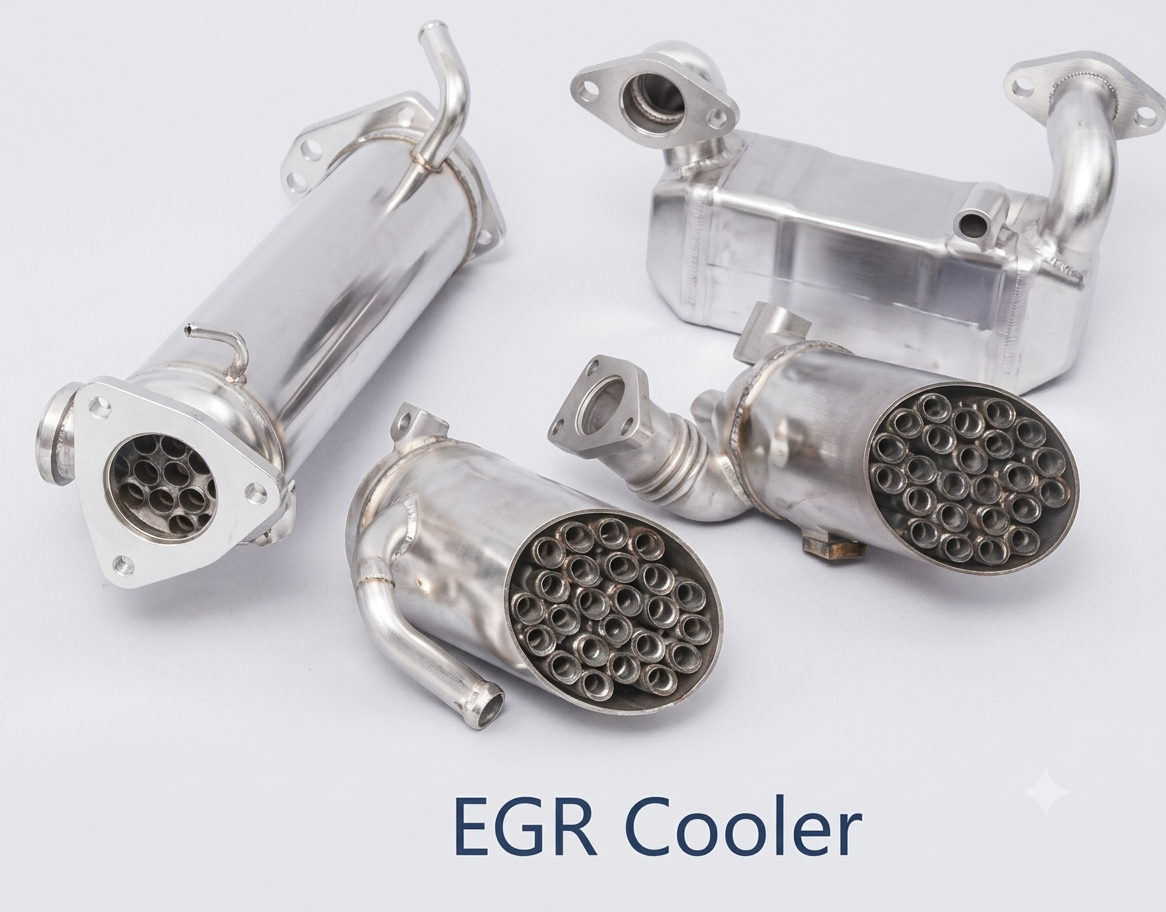
**镍基钎焊(Nickel-Based Brazing)**适用于母材和工艺条件满足相应要求的应用场景。
在此类应用中,制造商需要严格控制钎焊温度和保温时间。此外,还应评估真空度和温度均匀性,以确保工艺条件稳定。
1.2 机油冷却器的铜钎焊
机油冷却器用于调节发动机及工业系统中的油液温度。因此,连接部位的质量会直接影响产品的气密性和运行可靠性。
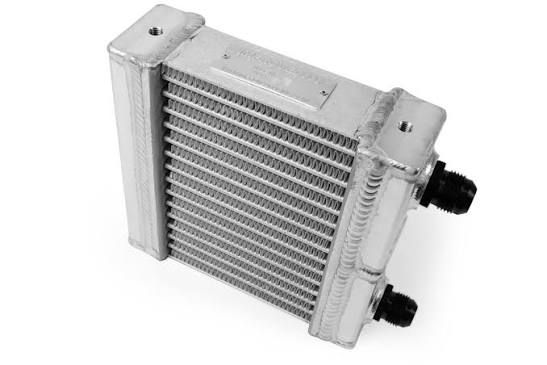
当母材和技术要求适合时,可以采用**铜钎焊(Copper Brazing)**工艺。不过,在确定生产工艺之前,制造商应确认母材与钎料之间的相容性。
此外,钎焊温度也需要得到有效控制。合理的温度控制有助于减少热变形,并保持接头质量的一致性。
1.3 不锈钢及其他材料的镍基和铜基钎焊
除EGR冷却器和机油冷却器外,真空钎焊还可用于不锈钢及其他金属零部件的连接。
根据具体应用,制造商可以选择镍基或铜基钎料。不过,钎料的选择必须考虑母材成分以及产品的实际工作条件。
同时,还应评估耐腐蚀性、接头强度和工作温度。这些因素有助于确定合适的钎料和钎焊工艺参数。
2. 为什么选择真空钎焊技术?
在加热过程中,金属表面与空气接触时可能发生氧化,从而影响钎料的润湿性能和接头质量。
**真空钎焊(Vacuum Brazing)**在真空环境中进行,有助于减少氧气接触,并更好地控制加工条件。
此外,该技术还具有以下优势:
- 减少氧化: 降低金属在加热过程中与氧气接触的程度。
- 多接头钎焊: 可在同一工艺周期内完成多个连接部位的钎焊。
- 温度控制: 可根据技术要求设置加热程序。
- 适用于复杂零部件: 支持具有多个连接部位和复杂结构的组件加工。
- 适用于批量生产: 合理选择炉体配置有助于提高生产效率。
不过,最终接头质量仍取决于母材、钎料和实际运行条件。因此,企业在投资设备之前,应对整个钎焊工艺进行综合评估。
3. 真空钎焊工艺如何进行?
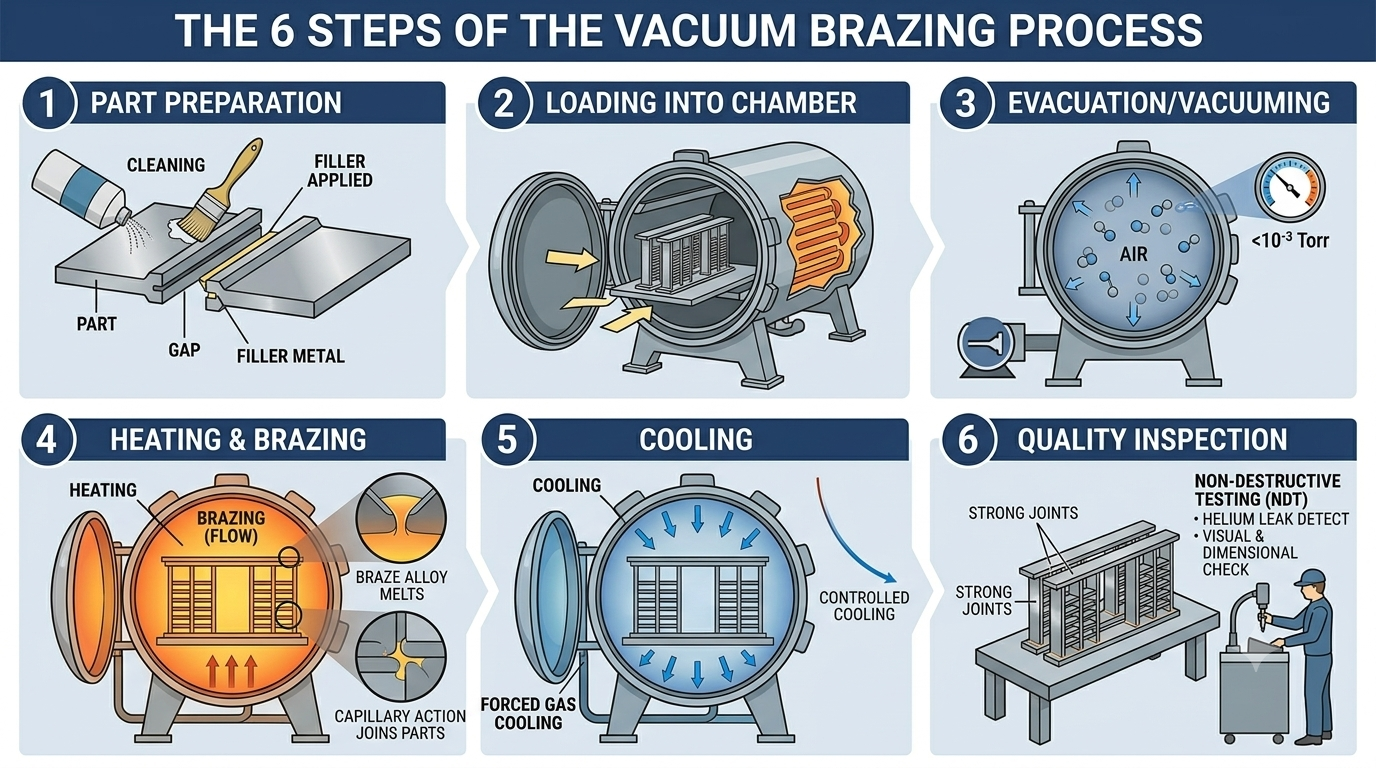
典型的真空钎焊工艺通常包括以下六个基本步骤。
步骤1:产品准备
首先,需要按照产品设计对金属零部件进行清洁和组装。随后,将钎料放置在需要形成连接的部位。
步骤2:装炉
接下来,将零部件放入炉内的工作区(Working Zone)。装载方式应与产品尺寸及工装夹具相匹配。
同时,合理安排零部件之间的间距也很重要。这有助于改善整个装载区域的加热均匀性。
步骤3:抽真空
关闭炉门后,真空泵系统开始抽除炉腔内的气体,直至达到工艺要求的压力。
不过,目标真空度取决于母材和钎料。因此,应根据实际工艺要求确定相应参数。
步骤4:加热与钎焊
随后,炉体按照预设程序进行加热。当温度达到适当的钎焊温度时,钎料熔化,并在零部件之间形成连接。
在这一阶段,精确控制温度和保温时间至关重要。这有助于提高不同生产批次之间的工艺一致性。
步骤5:冷却
钎焊完成后,产品按照规定的工艺曲线进行冷却。冷却方式应与材料特性和产品设计相匹配。
此外,冷却时间也会影响整个生产周期。因此,企业在计算产能时应将这一因素纳入考虑。
步骤6:质量检验
最后,对完成钎焊的产品进行质量检查。检验项目可以包括外观、尺寸变形和气密性。
尤其是EGR冷却器和机油冷却器,通常需要按照产品技术要求进行泄漏检测(Leak Test)。该步骤有助于发现可能影响产品性能和可靠性的缺陷。
4. 如何选择合适的真空钎焊炉?
选择真空钎焊炉时,不应只关注最高工作温度或加热功率,而应综合评估多项技术指标。
4.1 确定母材和钎料
首先,需要明确产品的母材类型以及计划使用的钎料。
- EGR冷却器: 评估镍基钎焊工艺的技术要求。
- 机油冷却器: 确认铜钎焊工艺是否适用。
- 不锈钢零部件: 根据材料成分和工作要求选择合适的钎料。
随后,应确定钎焊温度和保温时间。这些参数必须符合材料的特性要求。
4.2 确定产品尺寸和生产能力
炉内工作区必须能够容纳产品及工装夹具。不过,选择更大的炉腔并不一定能够提高生产效率。
因此,企业应重点考虑以下因素:
- 产品尺寸和重量。
- 每个批次的装载数量。
- 产品在炉内的排列方式。
- 整个工艺周期所需的时间。
- 每日目标产量。
例如,对于大批量生产,需要综合平衡单批装载量、加热时间和冷却时间。这样有助于选择符合生产目标的炉体配置。
4.3 评估温度均匀性
温度均匀性会影响炉内不同位置的钎焊条件,因此是设备选型的重要指标。
企业应评估以下参数:
- 工作温度范围。
- 加热速率。
- 工作区内的温度均匀性。
- 保温时间控制能力。
- 不同生产批次之间的温度稳定性。
对于具有多个连接部位的产品,合理的温度控制有助于保持稳定的加工质量。
4.4 选择合适的真空系统
除了加热炉腔外,真空系统也必须根据工艺要求进行选型。关键参数包括目标压力、抽气速度和抽至目标压力所需的时间(Pump-down Time)。
此外,企业还应评估系统在整个工艺周期内维持所需真空条件的能力。同时,需要考虑加热过程中产生的气体和蒸气负荷。
根据系统设计,可以选用以下类型的真空泵:
- 旋片式真空泵(Rotary Vane Pump): 一种采用油封结构的机械真空泵。
- 罗茨真空泵(Booster Pump): 在适当的压力范围内提高系统抽气性能。
- 其他类型的真空泵: 根据所需真空度和实际运行条件进行选择。
因此,真空泵的选型不应仅依据电机功率,而应综合评估整个真空系统的工艺需求。
4.5 考虑冷却性能和自动化功能
冷却时间会显著影响整体生产周期。因此,企业应根据材料和产品要求评估适合的冷却方式。
此外,PLC、HMI及数据记录功能有助于实现工艺监控。这些功能还可以提高生产过程的可追溯性,并帮助企业管理不同批次的工艺参数。
5. 不同应用的真空钎焊炉选型参考
| 应用 | 重点评估因素 |
|---|---|
| EGR冷却器——镍基钎焊 | 钎焊温度、真空度和温度均匀性 |
| 机油冷却器——铜钎焊 | 材料相容性、钎焊周期和气密性 |
| 不锈钢——镍基钎焊 | 钎料特性和加工条件 |
| 不锈钢——铜钎焊 | 材料相容性和钎焊温度 |
| 大批量生产 | 单批装载能力和总工艺周期 |
| 高气密性要求的零部件 | 钎焊工艺控制和泄漏检测 |
总体而言,并不存在适用于所有应用的单一炉型。因此,企业应根据实际产品特点和技术要求选择合适的设备配置。
6. 为什么钎焊后需要进行泄漏检测?
对于EGR冷却器和机油冷却器而言,气密性是一项关键质量要求。然而,即使接头的外观符合要求,内部仍可能存在微小泄漏通道。
因此,制造商应按照产品检验标准进行泄漏检测。检测方法必须满足产品规定的气密性要求,并适应实际工作条件。
典型的生产流程可以包括:
组装 → 真空钎焊 → 冷却 → 泄漏检测 → 质量检验 → 产品后处理
此外,提前制定明确的验收标准,有助于保持质量控制的一致性。
7. ULVAC解决方案:FBC-317C和FBC-418C连续式真空钎焊炉
ULVAC FBC-317C和FBC-418C是面向工业生产的连续式真空钎焊炉。其多腔室结构有助于在整个加工周期内控制温度和真空环境。
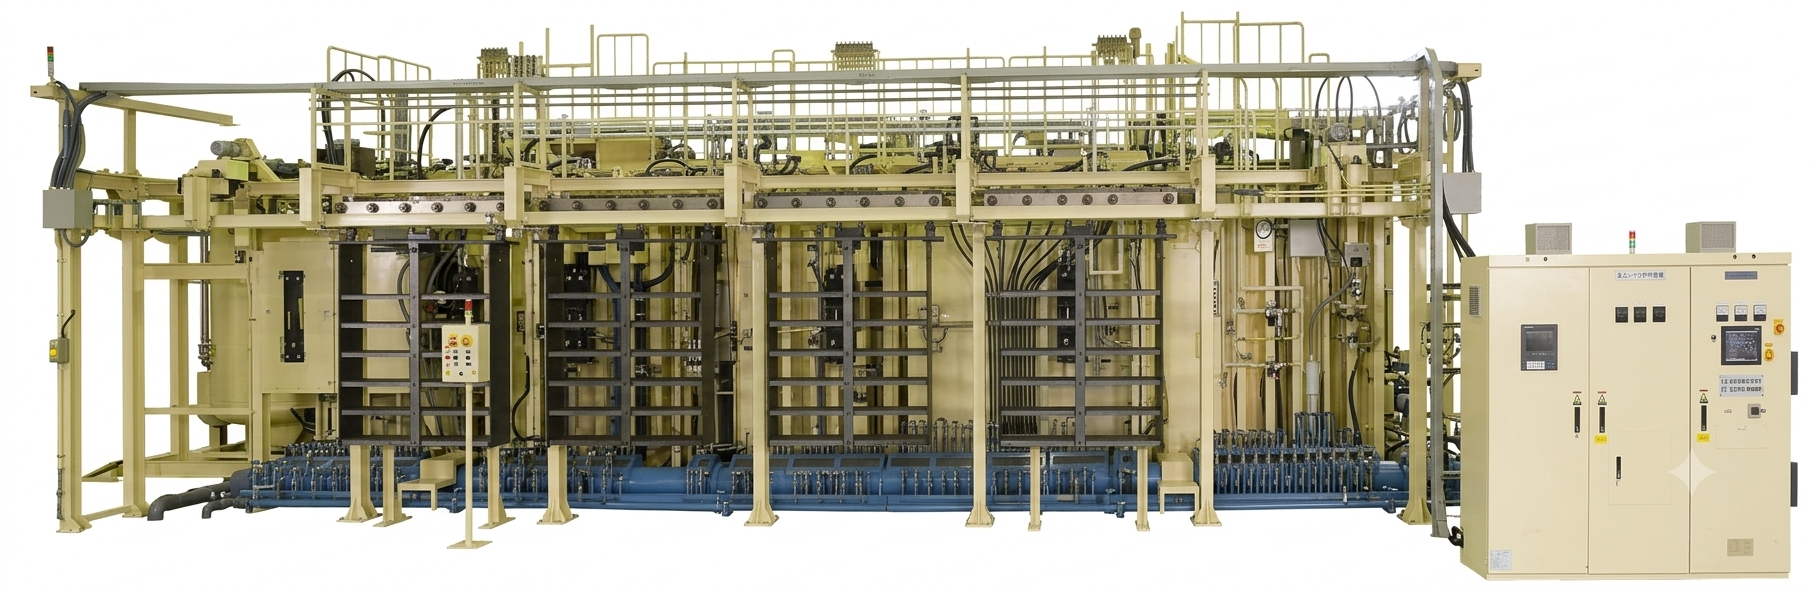
主要特点包括:
- 最大装载能力达450 kg: 满足大规模工业生产的需求。
- 最高温度达1,200°C: 适用于多种真空钎焊工艺。
- 五区温度控制: 主钎焊室通过九点测温检查,实现±5°C的温度均匀性。
- 真空系统: 主要腔室的极限压力低于1.0 Pa,有助于减少加工过程中的氧化。
- 多腔室设计: 集成预热、钎焊和冷却工序,支持连续化生产。
凭借这些特点,ULVAC炉型可用于评估镍基钎焊EGR冷却器、铜钎焊机油冷却器以及不锈钢零部件钎焊等应用。实际适用性仍需根据材料相容性和具体工艺要求进行确认。
结论
为EGR冷却器、机油冷却器和不锈钢零部件选择真空钎焊炉时,需要综合评估多项因素。其中,母材、钎料、钎焊温度和真空度是重要的技术指标。
此外,企业还应考虑温度均匀性、单批生产能力和泄漏检测要求。通过综合评估这些因素,制造商可以选择更符合实际生产需求的真空钎焊系统。
如果您的企业正在寻找适用于EGR冷却器镍基钎焊、机油冷却器铜钎焊或不锈钢零部件加工的真空钎焊解决方案,欢迎联系 ULVAC Vietnam,与我们的团队沟通具体应用需求,并探讨合适的技术方案。