EGR Cooler và Oil Cooler là các bộ phận trao đổi nhiệt được sử dụng trong nhiều hệ thống làm mát và quản lý nhiệt. Chúng cần đáp ứng yêu cầu cao về độ kín, độ bền và khả năng chịu nhiệt. Vì vậy, nhiều nhà sản xuất sử dụng công nghệ hàn chân không (Vacuum Brazing) để liên kết các chi tiết kim loại.
Công nghệ này phù hợp với nhiều ứng dụng. Cụ thể, các ứng dụng tiêu biểu gồm hàn EGR Cooler bằng hợp kim nền niken, hàn đồng cho Oil Cooler và hàn niken hoặc đồng cho thép không gỉ cùng các vật liệu khác.
Tuy nhiên, mỗi ứng dụng lại có yêu cầu kỹ thuật riêng. Do đó, doanh nghiệp cần lựa chọn lò hàn dựa trên vật liệu, hợp kim hàn, nhiệt độ xử lý và năng suất thực tế.
1. Các ứng dụng hàn chân không phổ biến
1.1. Hàn EGR Cooler bằng hợp kim nền niken
EGR Cooler là bộ làm mát khí tuần hoàn xả trong động cơ. Bộ phận này làm việc trong môi trường có nhiệt độ cao. Vì vậy, các mối nối cần có độ bền và độ kín phù hợp.
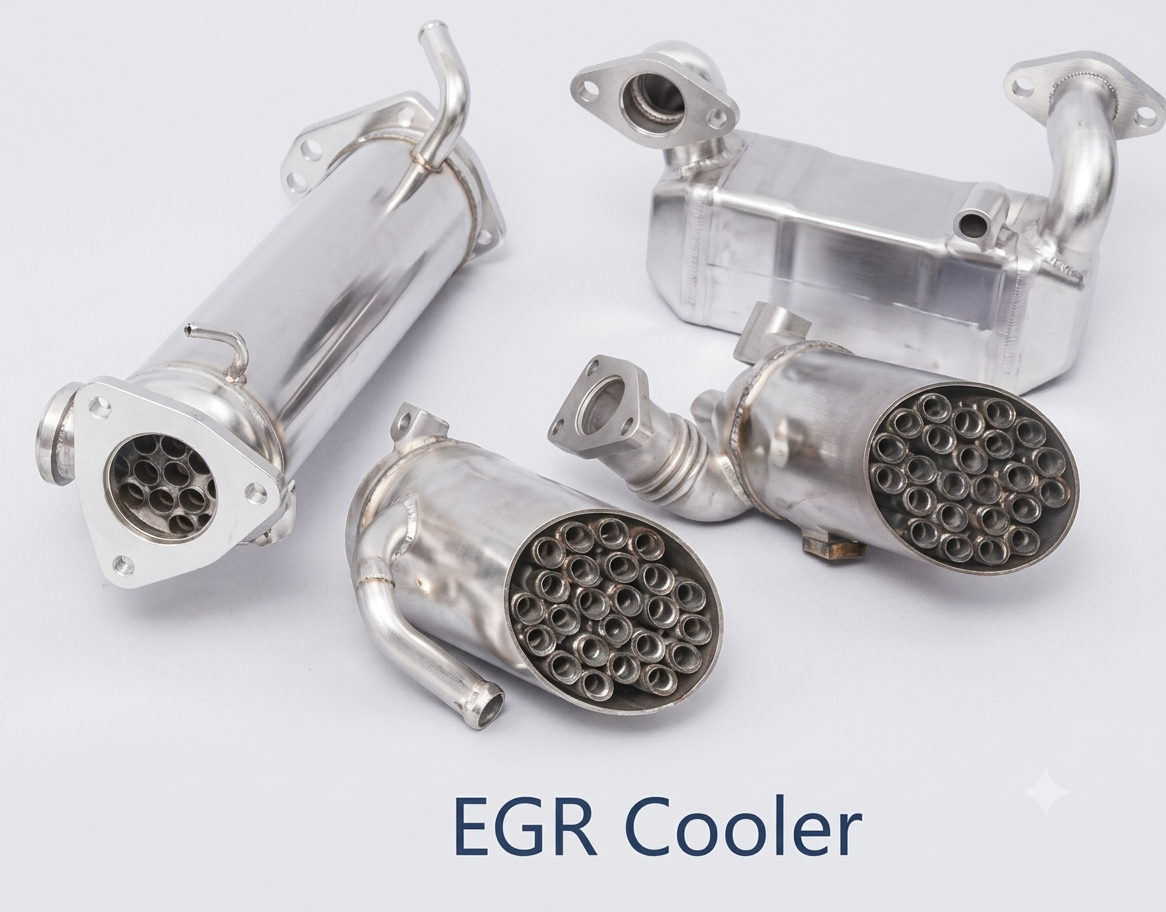
Hàn bằng hợp kim nền niken (Nickel-Based Brazing) là một phương pháp được sử dụng cho những ứng dụng đáp ứng yêu cầu vật liệu và quy trình tương ứng.
Trong trường hợp này, nhà sản xuất cần kiểm soát nhiệt độ brazing và thời gian giữ nhiệt. Ngoài ra, mức chân không và độ đồng đều nhiệt cũng cần được đánh giá kỹ lưỡng.
1.2. Hàn đồng cho Oil Cooler
Oil Cooler có nhiệm vụ kiểm soát nhiệt độ dầu trong động cơ và các hệ thống công nghiệp. Do đó, chất lượng mối nối ảnh hưởng trực tiếp đến độ kín và độ tin cậy của sản phẩm.
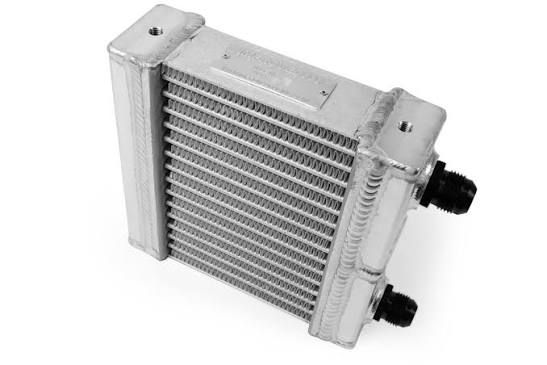
Hàn đồng (Copper Brazing) được ứng dụng khi vật liệu nền và yêu cầu kỹ thuật phù hợp. Tuy nhiên, doanh nghiệp cần kiểm tra tính tương thích giữa kim loại nền và vật liệu hàn trước khi xác định chu trình sản xuất.
Bên cạnh đó, nhiệt độ hàn phải được kiểm soát phù hợp. Điều này giúp hạn chế biến dạng nhiệt và duy trì chất lượng liên kết.
1.3. Hàn niken và đồng cho thép không gỉ cùng các vật liệu khác
Ngoài EGR Cooler và Oil Cooler, công nghệ hàn chân không còn được ứng dụng để liên kết thép không gỉ và các chi tiết kim loại khác.
Tùy theo ứng dụng, nhà sản xuất có thể cân nhắc hợp kim hàn nền niken hoặc đồng. Tuy nhiên, việc lựa chọn cần dựa trên thành phần vật liệu nền và điều kiện vận hành của sản phẩm.
Đồng thời, doanh nghiệp cần xem xét khả năng chống ăn mòn, độ bền mối nối và nhiệt độ làm việc. Những yếu tố này giúp xác định vật liệu hàn và chu trình nhiệt phù hợp.
2. Vì sao nên sử dụng công nghệ hàn chân không?
Trong quá trình gia nhiệt, bề mặt kim loại có thể bị oxy hóa khi tiếp xúc với không khí. Điều này có thể ảnh hưởng đến khả năng thấm ướt và chất lượng mối hàn.
Vacuum Brazing thực hiện quá trình hàn trong môi trường chân không. Nhờ đó, công nghệ này giúp hạn chế sự tiếp xúc với oxy và kiểm soát điều kiện xử lý tốt hơn.
Ngoài ra, phương pháp này còn mang lại một số lợi ích đáng chú ý:
- Hạn chế oxy hóa: Giảm sự tiếp xúc của kim loại với oxy trong quá trình gia nhiệt.
- Liên kết nhiều vị trí: Có thể hàn nhiều mối nối trong cùng một chu trình.
- Kiểm soát nhiệt độ: Cho phép thiết lập chương trình gia nhiệt theo yêu cầu kỹ thuật.
- Phù hợp với chi tiết phức tạp: Hỗ trợ xử lý các cụm linh kiện có nhiều vị trí cần liên kết.
- Hỗ trợ sản xuất hàng loạt: Có thể tối ưu năng suất khi lựa chọn đúng cấu hình lò.
Tuy nhiên, chất lượng cuối cùng còn phụ thuộc vào vật liệu nền, hợp kim hàn và điều kiện vận hành. Vì vậy, doanh nghiệp cần đánh giá tổng thể quy trình trước khi đầu tư thiết bị.
3. Quy trình hàn chân không hoạt động như thế nào?
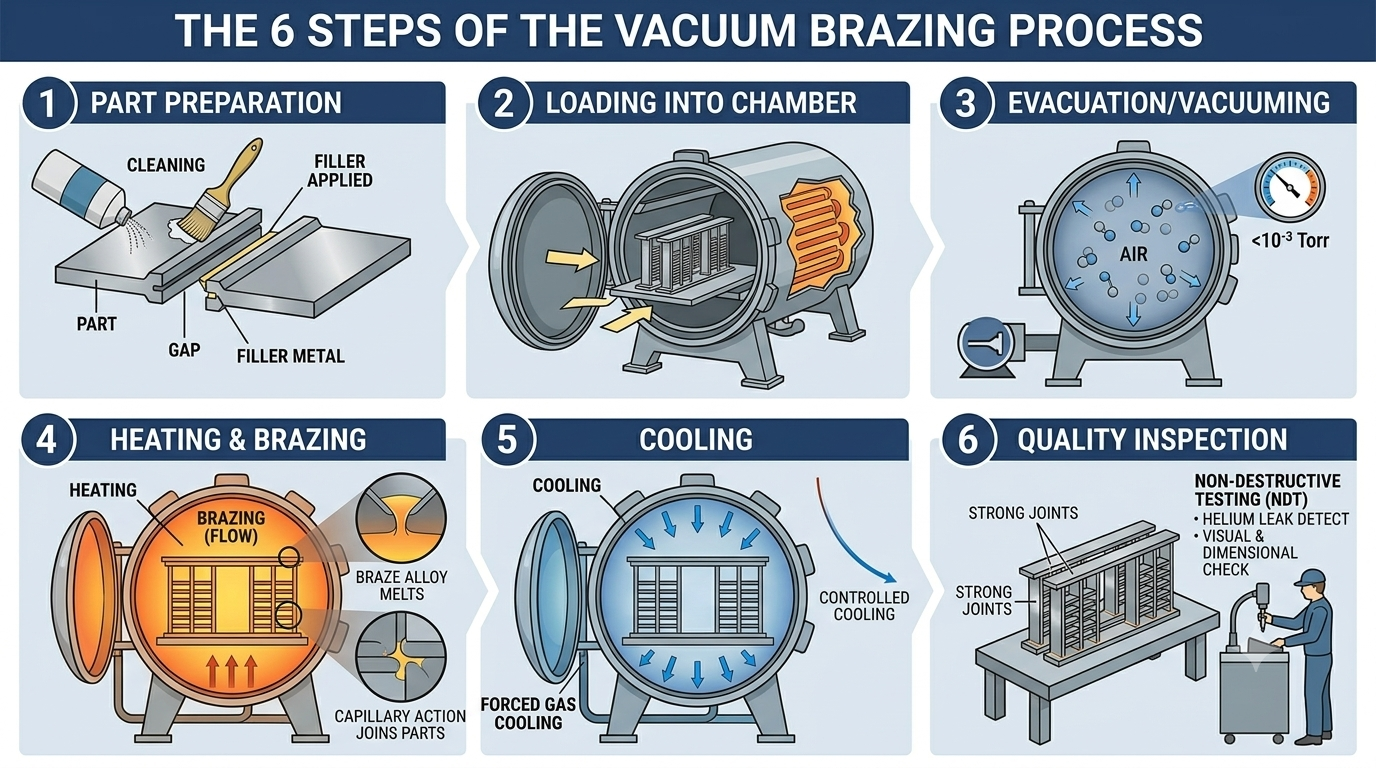
Một chu trình Vacuum Brazing thường bao gồm sáu bước cơ bản.
Bước 1: Chuẩn bị sản phẩm
Trước tiên, các chi tiết kim loại cần được làm sạch và lắp ráp theo thiết kế. Sau đó, vật liệu hàn được bố trí tại các vị trí cần tạo liên kết.
Bước 2: Đưa sản phẩm vào buồng lò
Tiếp theo, sản phẩm được đặt vào vùng gia nhiệt (Working Zone). Cách bố trí cần phù hợp với kích thước sản phẩm và đồ gá.
Đồng thời, nhà sản xuất cần đảm bảo khoảng cách bố trí hợp lý. Điều này giúp quá trình gia nhiệt diễn ra ổn định hơn.
Bước 3: Hút chân không
Sau khi đóng buồng lò, hệ thống bơm chân không bắt đầu hoạt động. Hệ thống sẽ hút khí ra ngoài để đạt mức áp suất yêu cầu.
Tuy nhiên, mức chân không mục tiêu phụ thuộc vào vật liệu nền và hợp kim hàn. Vì vậy, cần xác định thông số dựa trên quy trình thực tế.
Bước 4: Gia nhiệt và hàn
Tiếp theo, lò gia nhiệt theo chương trình đã cài đặt. Khi đạt đến nhiệt độ brazing phù hợp, hợp kim hàn nóng chảy và tạo liên kết giữa các chi tiết.
Trong giai đoạn này, việc kiểm soát nhiệt độ và thời gian giữ nhiệt rất quan trọng. Nhờ đó, nhà sản xuất có thể duy trì tính ổn định giữa các mẻ.
Bước 5: Làm nguội
Sau khi hoàn thành quá trình hàn, sản phẩm được làm nguội theo chu trình quy định. Phương pháp làm nguội cần phù hợp với vật liệu và thiết kế sản phẩm.
Ngoài ra, thời gian làm nguội cũng ảnh hưởng đến tổng thời gian chu trình. Do đó, doanh nghiệp cần cân nhắc yếu tố này khi tính toán năng suất.
Bước 6: Kiểm tra chất lượng
Cuối cùng, sản phẩm được kiểm tra để đánh giá chất lượng mối nối. Các hạng mục có thể bao gồm ngoại quan, biến dạng và độ kín.
Đặc biệt, EGR Cooler và Oil Cooler thường cần được kiểm tra rò rỉ theo yêu cầu kỹ thuật. Bước này giúp phát hiện các lỗi có thể ảnh hưởng đến hiệu suất và độ tin cậy của sản phẩm.
4. Nên chọn lò hàn chân không nào?
Việc lựa chọn lò không nên chỉ dựa trên nhiệt độ tối đa hoặc công suất gia nhiệt. Thay vào đó, doanh nghiệp cần đánh giá đồng thời nhiều yếu tố kỹ thuật.
4.1. Xác định vật liệu nền và hợp kim hàn
Trước tiên, cần xác định chính xác vật liệu của sản phẩm và loại hợp kim hàn dự kiến sử dụng.
- EGR Cooler: Đánh giá yêu cầu hàn bằng hợp kim nền niken.
- Oil Cooler: Xác định tính phù hợp của quy trình hàn đồng.
- Thép không gỉ: Lựa chọn hợp kim hàn theo thành phần vật liệu và yêu cầu vận hành.
Sau đó, nhà sản xuất cần xác định nhiệt độ brazing và thời gian giữ nhiệt. Các thông số này phải phù hợp với đặc tính của vật liệu.
4.2. Xác định kích thước và năng suất
Kích thước vùng gia nhiệt cần đủ lớn để chứa sản phẩm và đồ gá. Tuy nhiên, chọn lò có buồng lớn hơn chưa chắc đã mang lại hiệu quả cao hơn.
Do đó, doanh nghiệp nên xem xét:
- Kích thước và trọng lượng sản phẩm.
- Số lượng sản phẩm mỗi mẻ.
- Cách bố trí sản phẩm trong buồng lò.
- Tổng thời gian của một chu trình.
- Sản lượng cần đạt mỗi ngày.
Ví dụ, nhà máy sản xuất hàng loạt cần cân đối số lượng sản phẩm mỗi mẻ với thời gian gia nhiệt và làm nguội. Nhờ đó, doanh nghiệp có thể lựa chọn cấu hình phù hợp với mục tiêu sản lượng.
4.3. Đánh giá độ đồng đều nhiệt
Độ đồng đều nhiệt ảnh hưởng đến điều kiện hàn tại các vị trí khác nhau trong buồng lò. Vì vậy, đây là tiêu chí quan trọng khi lựa chọn thiết bị.
Cụ thể, doanh nghiệp nên đánh giá:
- Dải nhiệt độ làm việc.
- Tốc độ gia nhiệt.
- Độ đồng đều nhiệt trong vùng làm việc.
- Khả năng kiểm soát thời gian giữ nhiệt.
- Độ ổn định giữa các mẻ sản xuất.
Đối với sản phẩm có nhiều mối nối, việc kiểm soát nhiệt độ phù hợp giúp duy trì chất lượng quy trình.
4.4. Lựa chọn hệ thống chân không
Bên cạnh buồng gia nhiệt, hệ thống chân không cũng cần được lựa chọn phù hợp. Các thông số quan trọng gồm mức áp suất mục tiêu, tốc độ hút và thời gian pump-down.
Ngoài ra, doanh nghiệp cần xem xét khả năng duy trì điều kiện chân không trong suốt chu trình. Đặc tính khí và hơi phát sinh khi gia nhiệt cũng cần được tính đến.
Tùy theo thiết kế hệ thống, có thể sử dụng:
- Rotary Vane Pump: Bơm chân không cánh gạt dầu.
- Booster Pump: Bơm tăng áp chân không.
- Các loại bơm khác: Được lựa chọn theo mức chân không và yêu cầu vận hành.
Vì vậy, lựa chọn bơm không nên chỉ dựa trên công suất. Thay vào đó, cần đánh giá toàn bộ yêu cầu của hệ thống.
4.5. Xem xét khả năng làm nguội và tự động hóa
Thời gian làm nguội ảnh hưởng đáng kể đến tổng thời gian sản xuất. Do đó, doanh nghiệp nên đánh giá phương pháp làm nguội phù hợp với vật liệu và yêu cầu sản phẩm.
Bên cạnh đó, hệ thống PLC, HMI và chức năng lưu trữ dữ liệu có thể hỗ trợ giám sát quy trình. Những tính năng này cũng giúp truy xuất thông tin và kiểm soát thông số giữa các mẻ sản xuất.
5. Bảng tham khảo lựa chọn lò theo ứng dụng
| Ứng dụng | Tiêu chí cần ưu tiên |
|---|---|
| EGR Cooler – hàn hợp kim nền niken | Nhiệt độ brazing, mức chân không và độ đồng đều nhiệt |
| Oil Cooler – hàn đồng | Tính tương thích vật liệu, chu trình nhiệt và độ kín |
| Thép không gỉ – hàn bằng hợp kim nền niken | Đặc tính hợp kim hàn và điều kiện xử lý |
| Thép không gỉ – hàn bằng đồng | Khả năng tương thích vật liệu và nhiệt độ hàn |
| Sản xuất hàng loạt | Năng suất mỗi mẻ và tổng thời gian chu trình |
| Sản phẩm yêu cầu độ kín cao | Kiểm soát quy trình hàn và kiểm tra rò rỉ |
Nhìn chung, không có một model lò duy nhất phù hợp với mọi ứng dụng. Vì vậy, doanh nghiệp nên xác định cấu hình dựa trên sản phẩm thực tế và yêu cầu kỹ thuật.
6. Vì sao cần kiểm tra rò rỉ sau khi hàn?
Đối với EGR Cooler và Oil Cooler, độ kín là một trong những yêu cầu quan trọng. Tuy nhiên, một mối hàn đạt yêu cầu về ngoại quan vẫn có thể tồn tại đường rò nhỏ.
Vì vậy, nhà sản xuất nên thực hiện Leak Test theo tiêu chuẩn kiểm tra của sản phẩm. Phương pháp thử cần phù hợp với yêu cầu độ kín và điều kiện vận hành thực tế.
Một quy trình sản xuất tham khảo có thể bao gồm:
Lắp ráp → Hàn chân không → Làm nguội → Kiểm tra rò rỉ → Kiểm tra chất lượng → Hoàn thiện sản phẩm
Ngoài ra, việc xác định tiêu chí chấp nhận ngay từ đầu giúp doanh nghiệp kiểm soát chất lượng nhất quán hơn.
7. Giải Pháp Từ ULVAC: Lò Hàn Chân Không Liên Tục ULVAC FBC-317C và FBC-418C
ULVAC FBC-317C và FBC-418C là dòng lò hàn chân không liên tục dành cho sản xuất công nghiệp. Với thiết kế nhiều khoang chuyên biệt, hệ thống hỗ trợ kiểm soát nhiệt độ và môi trường hàn trong suốt quá trình xử lý.
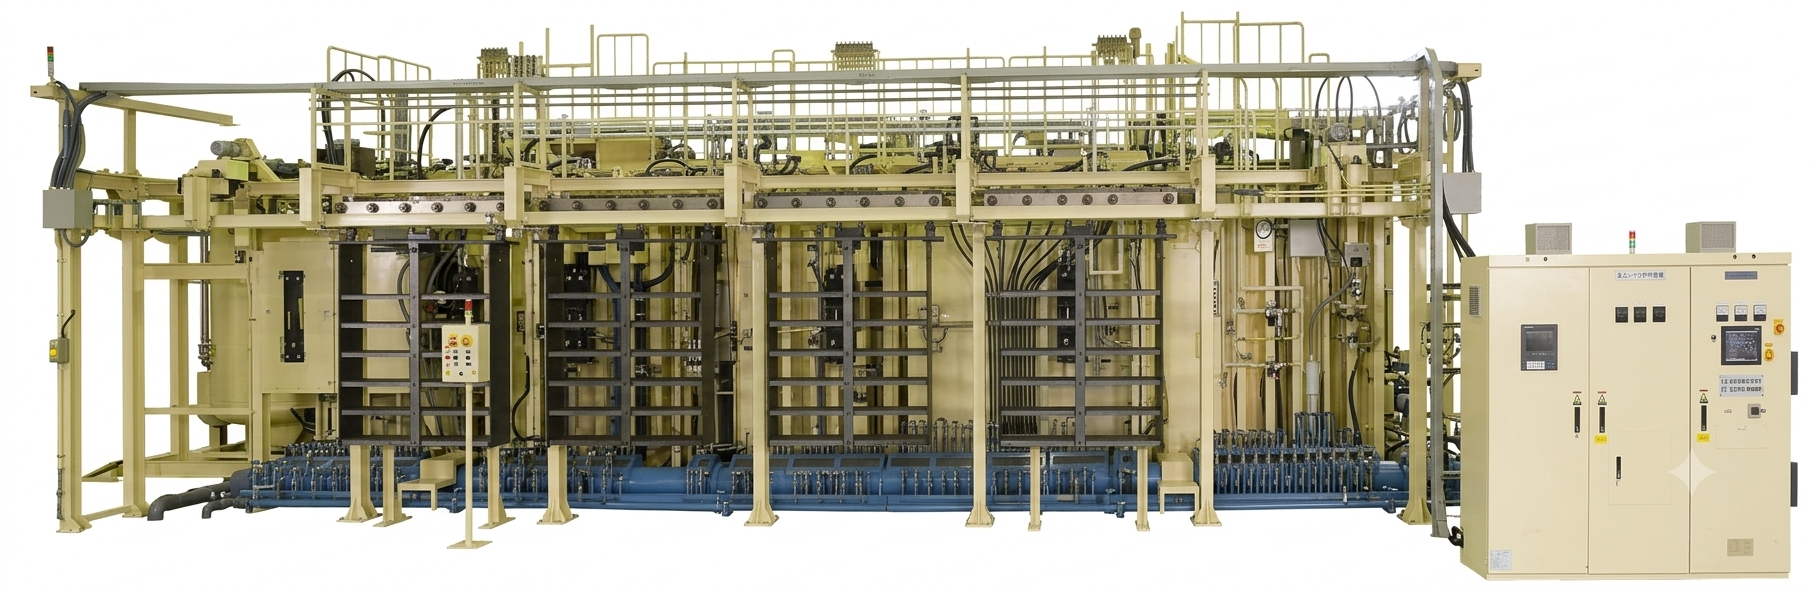
Các tính năng nổi bật:
- Tải trọng lên đến 450 kg: Đáp ứng nhu cầu sản xuất quy mô lớn.
- Nhiệt độ tối đa 1.200°C: Phù hợp với nhiều quy trình hàn chân không.
- Điều khiển nhiệt độ 5 vùng: Độ đồng đều nhiệt độ tại buồng hàn chính đạt ±5°C theo kiểm tra 9 điểm.
- Hệ thống chân không: Áp suất cuối dưới 1,0 Pa tại các buồng chính, giúp hạn chế quá trình oxy hóa.
- Thiết kế nhiều khoang: Tích hợp gia nhiệt trước, hàn chính và các giai đoạn làm nguội, hỗ trợ vận hành liên tục.
Nhờ những ưu điểm này, lò ULVAC có thể được xem xét cho các ứng dụng hàn EGR Cooler bằng hợp kim nền niken, hàn đồng cho Oil Cooler và hàn các chi tiết thép không gỉ, tùy thuộc vào vật liệu và yêu cầu công nghệ thực tế.
Kết luận
Việc lựa chọn lò hàn chân không cho EGR Cooler, Oil Cooler và các sản phẩm thép không gỉ cần được đánh giá trên nhiều phương diện. Trong đó, vật liệu nền, hợp kim hàn, nhiệt độ brazing và mức chân không là những yếu tố quan trọng.
Bên cạnh đó, doanh nghiệp cần xem xét độ đồng đều nhiệt, năng suất mỗi mẻ và khả năng kiểm tra rò rỉ. Nhờ vậy, nhà máy có thể lựa chọn hệ thống phù hợp với quy trình sản xuất thực tế.
Nếu doanh nghiệp đang tìm kiếm giải pháp chân không cho hàn EGR Cooler bằng hợp kim nền niken, hàn đồng cho Oil Cooler hoặc hàn thép không gỉ, hãy liên hệ ULVAC Vietnam ngay hôm nay để đội ngũ kỹ thuật có thể trao đổi về yêu cầu ứng dụng và hỗ trợ xác định giải pháp phù hợp.